Column 技術・業界コラム
工場の省エネ、何から始める?エア・蒸気・電気のムダを見つける方法
2026.09.27
工場の省エネを進めたいと思っても、「どこから手をつければよいのか分からない」という声は少なくありません。
高効率設備への更新や大規模な改修を思い浮かべる方も多いでしょう。しかし、設備投資を検討する前に確認したいのが、現在の工場で発生しているエネルギーのムダです。
特に、多くの工場で共通して使用されるのが、次の3つです。
- 圧縮エア
- 蒸気
- 電気
これらは生産に欠かせない一方、ムダが目に見えにくく、気づかないままコストが発生し続けることがあります。
省エネの第一歩は、最初から大きな設備投資を決めることではありません。まず「どこで、いつ、どれだけエネルギーが使われているか」を把握し、改善効果の大きい場所から着手することです。
工場の省エネが進みにくい3つの理由
省エネの必要性を理解していても、現場で行動に移せないケースがあります。その背景には、主に3つの理由があります。
1.漏れや熱損失が目に見えない
圧縮エアや蒸気は、配管や継手、バルブ、スチームトラップなどから損失が発生していても、目視だけでは判断しにくい場合があります。
工場の騒音に紛れたエア漏れや、正常に見えているスチームトラップの不具合は、日常点検だけでは見過ごされることがあります。
2.使用量がまとまって表示され、設備ごとのムダが分からない
工場全体の電気使用量は把握できても、どの設備が、いつ、どれだけ電力を使用しているかまでは分からないことがあります。
全体の請求額だけを見ても、待機運転、非効率な運転、ピーク時間帯の集中など、具体的な改善対象は見つけにくいものです。
3.改善候補が多く、優先順位を決められない
現場には、直したい箇所や更新したい設備が数多くあります。しかし、効果を金額やエネルギー量で比較できなければ、どこから予算を使うべきか判断しにくくなります。
その結果、「必要性は分かっているが、今年は見送る」という状態が繰り返されてしまいます。
省エネは「見える化→数値化→改善→効果確認」で進める
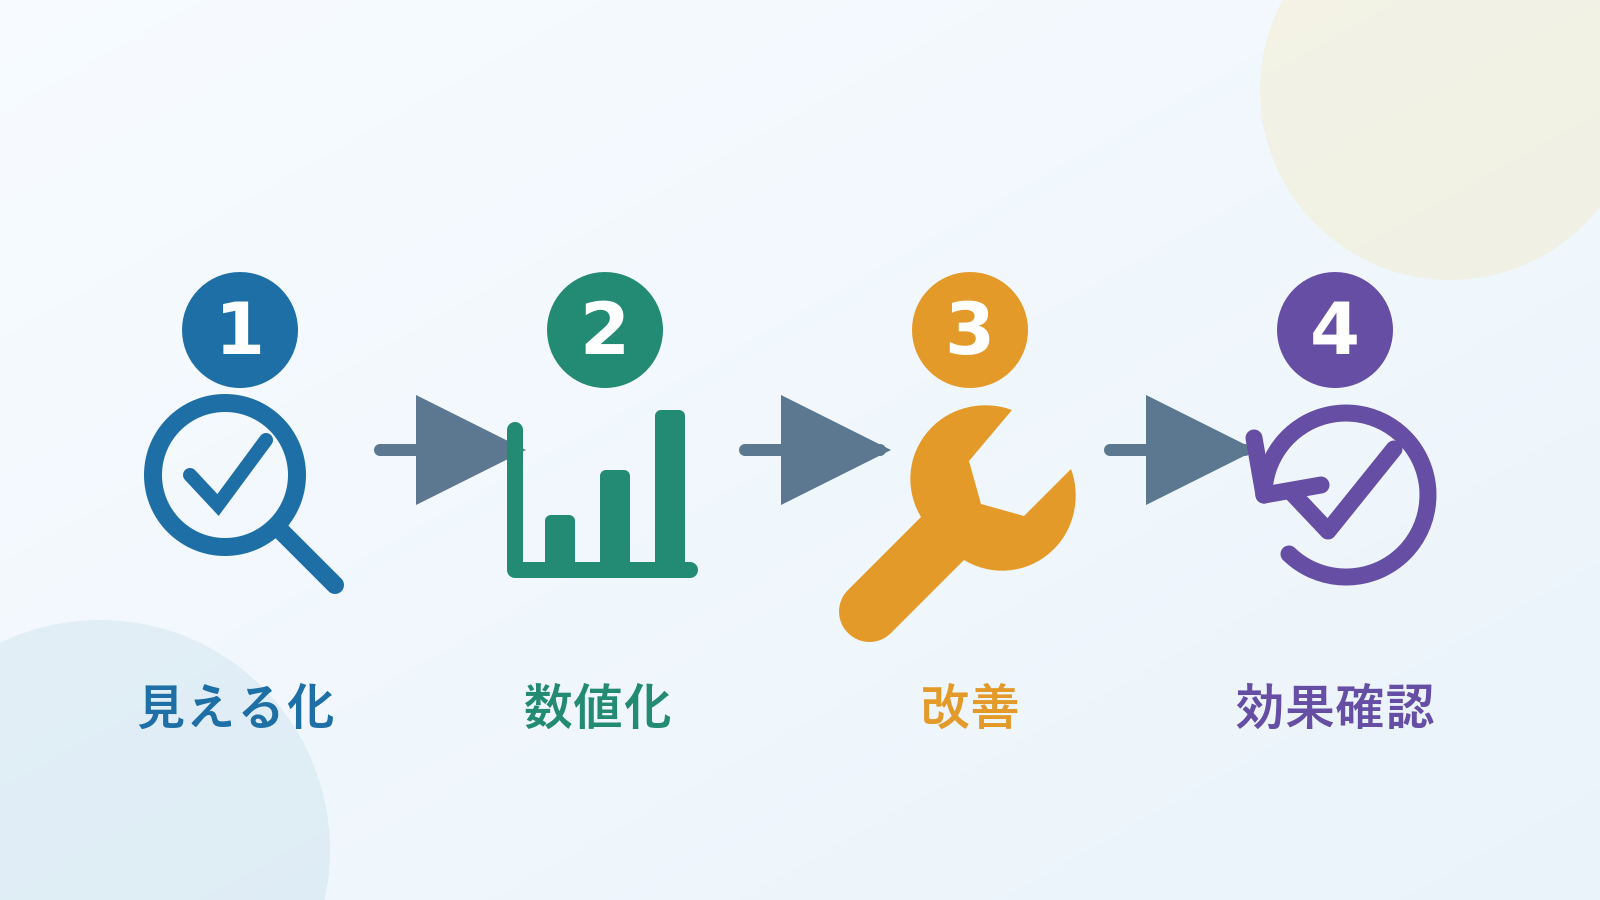
工場の省エネは、次の4段階で考えると進めやすくなります。
- 見える化:使用状況や損失箇所を発見する
- 数値化:電力量、漏れ量、損失金額、CO₂排出量などに置き換える
- 改善:効果と実施しやすさを比較し、優先順位をつけて対策する
- 効果確認:改善前後の数値を比較し、成果を確認する
重要なのは、「見つけた」だけで終わらせないことです。数字に置き換え、対策後の結果まで確認することで、省エネを一度きりの活動ではなく、継続的な改善に変えられます。
圧縮エアのムダは、漏れ箇所と損失額を調べる
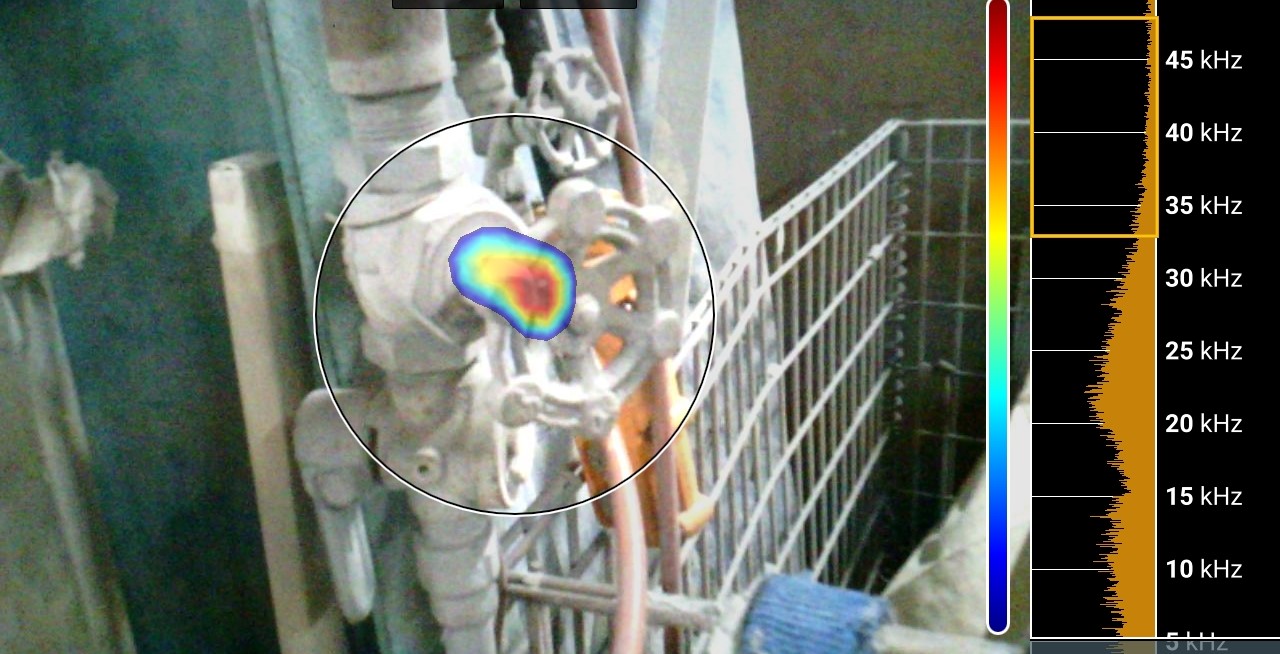
圧縮エアは、コンプレッサーで電気を使ってつくられます。配管や継手、バルブ、ホースなどからエアが漏れると、使われない空気をつくるためにコンプレッサーが余分に稼働します。
エア漏れ対策では、漏れている箇所を発見するだけでなく、漏れの大きさを比較することが重要です。
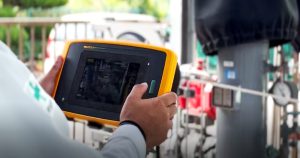
協和機工のエア漏れ検査では、超音波カメラで漏れ箇所を可視化し、次の項目をレポートにまとめます。
- 推定漏れ量(L/min)
- 年間電力損失量(kWh/年)
- 年間損失金額(円/年)
- 年間CO₂排出量(kg-CO₂/年)
- 漏れ箇所の写真、位置、管理番号
損失金額の大きい順に並べれば、「少ない修理箇所で、より大きな効果を得られる場所」から着手できます。損失を金額とCO₂で見える化する方法は、『工場のエア漏れ、「見つける」だけで終わっていませんか?』で詳しく解説しています。
実際に協和機工が山口県内の工場で行った検査では、73箇所、合計706.3L/minのエア漏れを確認しました。年間損失額は約164万円、年間CO₂排出量は約29.7トンに相当し、自社で対応できる一部の箇所を修繕しただけで、コンプレッサーの消費電力を約15%削減できました。
蒸気のムダは、トラップと配管の状態から確認する
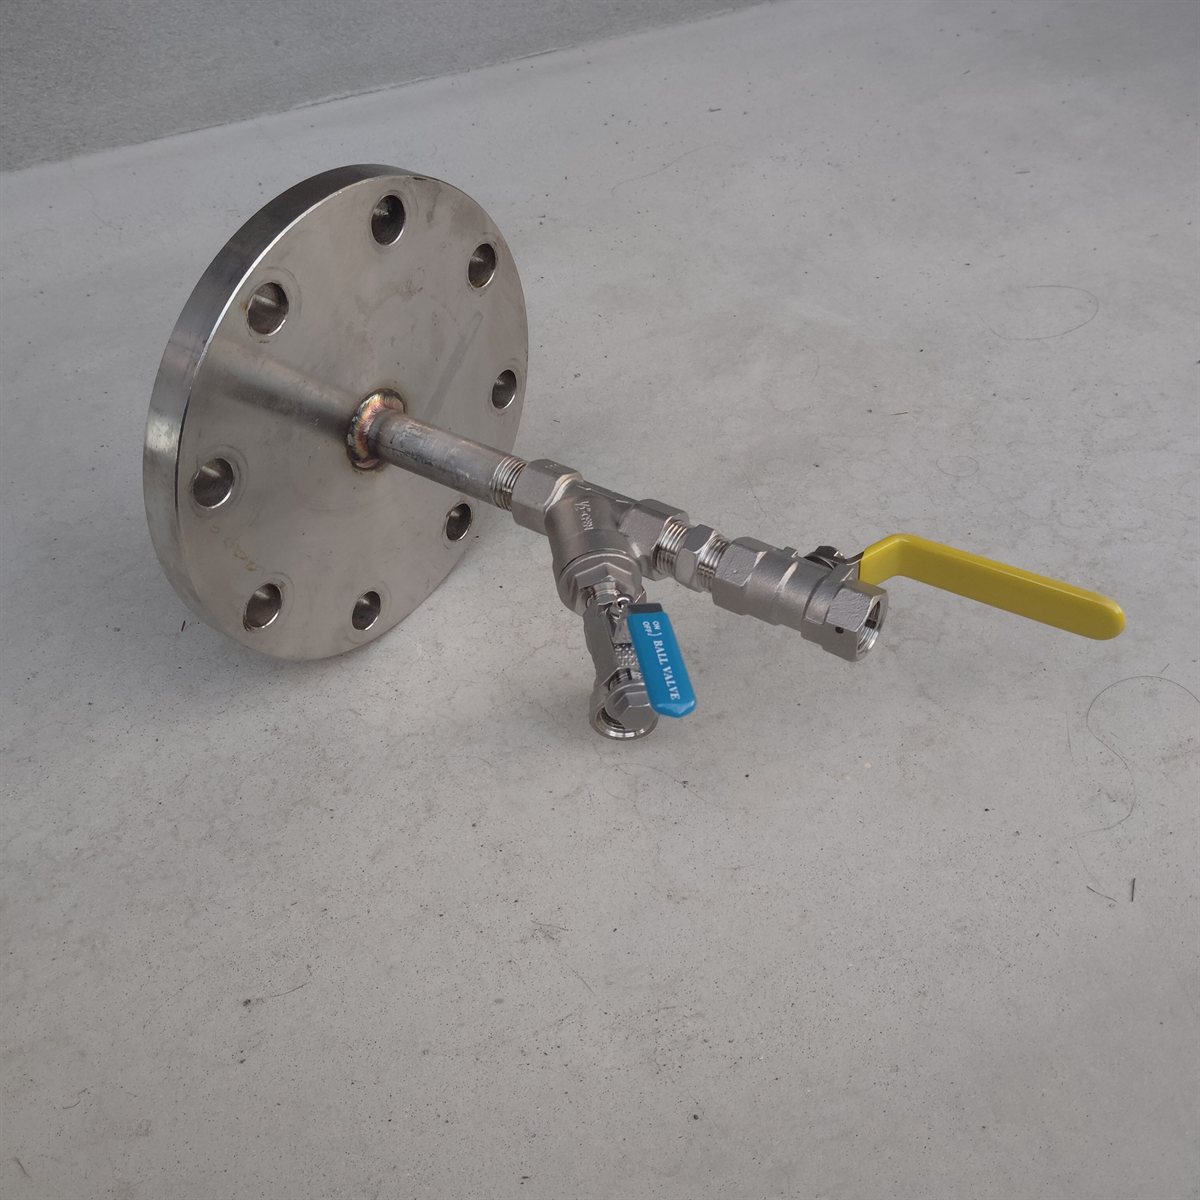
蒸気設備では、蒸気漏れだけでなく、ドレン排出不良、保温材の劣化、配管やバルブからの放熱なども確認が必要です。
中でもスチームトラップは、蒸気配管内にたまるドレンを排出しながら、蒸気の流出を抑える重要な機器です。正常に作動しなくなると、蒸気が漏れ続けたり、ドレンが滞留して設備の効率や安定運転に影響したりする可能性があります。
まずは、次の点を整理します。
- スチームトラップの設置場所と台数
- 点検履歴と交換履歴
- 蒸気漏れやドレン排出不良の有無
- 点検・清掃・交換にかかる工数
- 主管、トレース管、蒸気使用設備などの用途
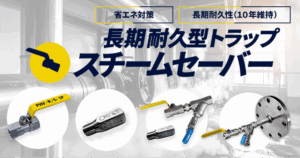
協和機工が取り扱う「スチームセーバー」は、主管・トレース管向けの長期耐久型スチームトラップです。ステンレス鋼球に0.8mmの孔を開けただけのシンプルな柱状孔構造で、摩耗や劣化による蒸気漏れが起きにくく、初期性能を10年以上維持します。
ただし、すべての蒸気設備に同じ方式が適しているわけではありません。蒸気圧力、差圧、背圧、ドレン量、使用場所などを確認し、条件に合ったトラップを選定する必要があります。
電気のムダは、設備ごとの使用状況を測って見つける
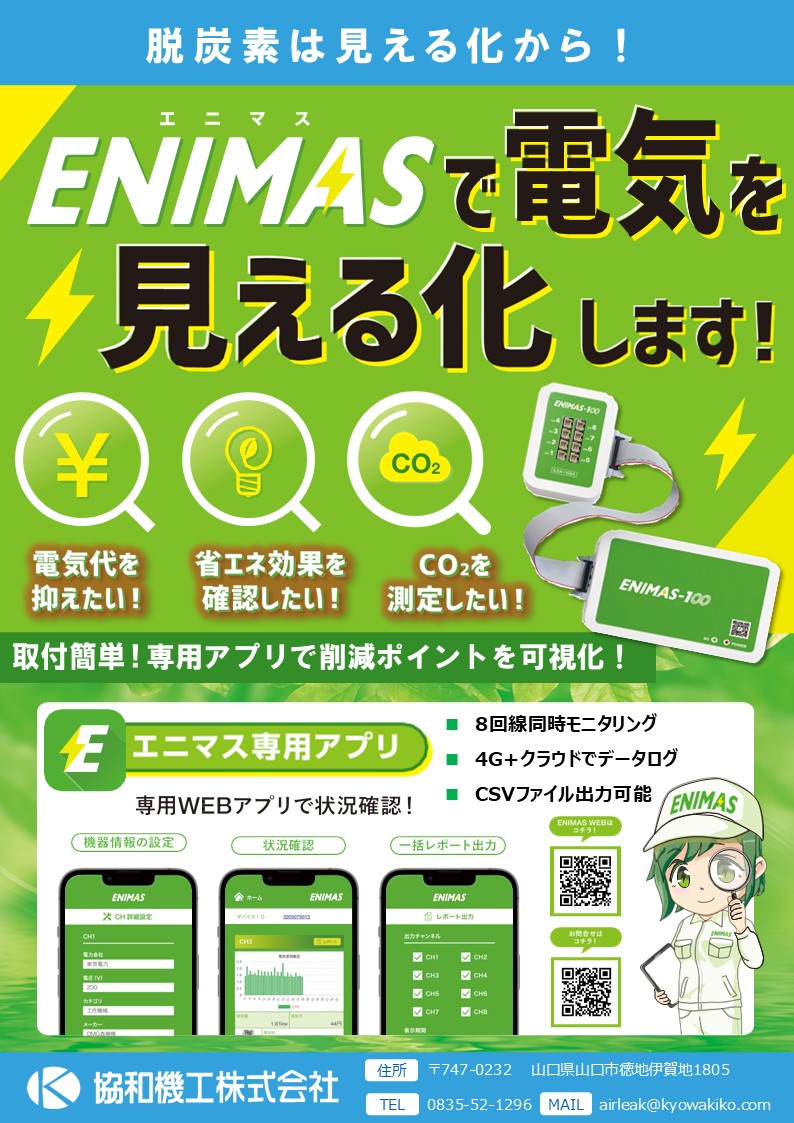
電気の省エネでは、まず設備ごとの使用量を把握します。
例えば、次のような状態がないかを確認します。
- 生産していない時間帯も設備が動いている
- 同じ役割の設備で消費電力に大きな差がある
- 起動時間が重なり、電力のピークが発生している
- 改善後の効果を数字で確認できていない
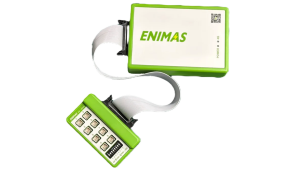
協和機工が取り扱うクラウド対応型のポータブル電力モニタリングツール「ENIMAS(エニマス)」は、設備ごとの電力使用量をリアルタイムで見える化します。分電盤のブレーカーにクランプを取り付けるだけの工事不要の設置で、最大8台の設備を同時にモニタリングでき、データはパソコンやスマートフォンから確認できます。
電力データを時系列で確認すると、請求書だけでは分からなかった運転状況が見えてきます。設備の停止時間、待機電力、運転方法を見直すための判断材料にもなります。
エア・蒸気・電気を別々に考えない
圧縮エア、蒸気、電気は、それぞれ独立した課題に見えます。しかし、実際の工場では相互に関係しています。
例えば、ENIMASでコンプレッサーの電力使用量を確認し、エア漏れを修繕した後に再度測定すれば、改善効果を電力量として確認できます。
蒸気設備でも、トラップの状態や蒸気使用量を継続的に管理することで、修繕や更新の効果を把握しやすくなります。
省エネ施策を単独で終わらせず、「測定→調査→改善→再測定」という一つの流れとして管理することが、継続的なコスト削減につながります。
何から始めるか迷ったときの確認順序
工場全体を一度に改善する必要はありません。まずは、次の順序で確認してください。
- エア・蒸気・電気のうち、使用量や費用が大きいものを確認する
- 設備ごとのデータや点検履歴があるか確認する
- 見えていない項目を測定・調査する
- 損失金額と改善のしやすさで優先順位を決める
- 小さく改善し、前後の数値を比較する
- 効果が確認できた方法を、ほかの設備やラインへ広げる
「何から始めるか」の答えは、すべての工場で同じではありません。だからこそ、先に機器や工事を決めるのではなく、自社のムダを数字で把握することが重要です。
工場の省エネを、見える化から改善まで支援します
協和機工は、創業から50年以上のプラントメンテナンス経験を背景に、現場の設備と運用を踏まえた省エネを支援しています。
- 超音波カメラによるエア漏れ検査と損失の数値化
- スチームトラップの選定とスチームセーバーの販売・施工
- ENIMASによる電力の見える化
- 改善前後の効果確認と継続的な管理
「自社ではエア・蒸気・電気のどこから調べるべきか」「大規模な設備更新の前にできることはないか」といった段階から、全国の工場・事業所よりご相談いただけます。
まずは、現在気になっている設備やエネルギーについてお聞かせください。
ご質問・ご相談など、なんでもお気軽にご連絡ください。
お問い合わせはこちら