Column 技術・業界コラム
工場のエア漏れ、「見つける」だけで終わっていませんか?― 損失を金額とCO₂で見える化する方法
2026.09.18
工場内を歩いていると、配管や継手付近から「シュー」という音が聞こえることがあります。
これは圧縮エアが漏れている音かもしれません。
エア漏れは一つひとつを見ると小さな問題に思えます。しかし、工場全体で何十箇所も発生し、それが24時間、年間を通して続けば、コンプレッサーは漏れた空気を補うためにも電力を使い続けることになります。
つまり、エア漏れは「空気のムダ」であると同時に「電気のムダ」でもあります。
そこで重要なのが、エア漏れを単に「見つける」だけで終わらせず、どこから、どれくらい漏れていて、それが年間いくらの損失になっているのかまで数値化することです。
エア漏れは「見つける」だけでは改善につながらない
エア漏れ検査で大切なのは、「何箇所漏れていたか」だけではありません。
例えば30箇所のエア漏れが見つかったとしても、すべての漏れ量が同じとは限りません。わずかな漏れもあれば、年間で大きな電力損失につながる漏れもあります。
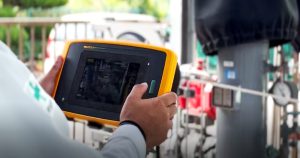
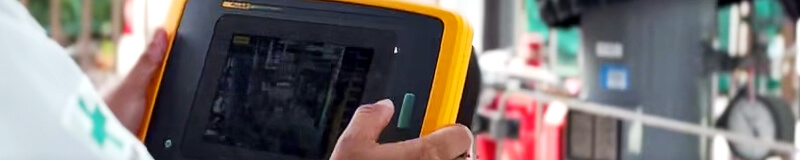
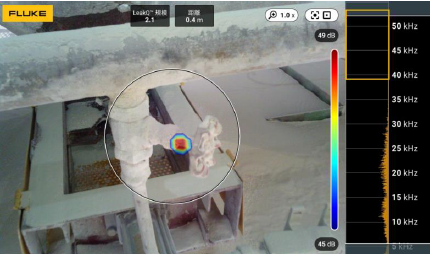
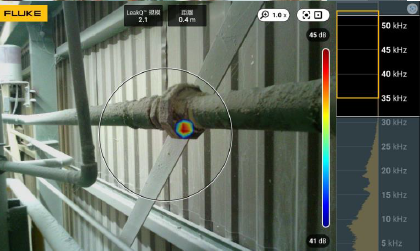
そのため協和機工では、FLUKEの超音波カメラを使って漏れ箇所を特定するとともに、漏れ量を測定・推定し、次のような形で数値化します。
漏れ量(L/min) → 年間消費電力量(kWh/年) → 年間損失金額(円/年) → 年間CO₂排出量(kg-CO₂/年)
こうして数字に置き換えることで、「どこから修繕すべきか」という優先順位が見えてきます。
実際の工場では年間約164万円の損失を発見
協和機工が山口県内の工場で実施したエア漏れ検査では、約8時間の検査で73箇所のエア漏れを発見しました。
その漏れ量を合計すると706.3L/min。これを年間の電力損失として金額換算すると、年間約164万円に相当しました。
さらにCO₂排出量に換算すると、年間約29.7トンに相当します。
- エア漏れ箇所:73箇所
- 合計漏れ量:706.3L/min
- 年間損失金額:1,638,034円
- 年間CO₂排出量:29,682kg-CO₂
- 検査時間:約8時間
このように、「73箇所のエア漏れがあった」という結果だけではなく、年間約164万円の電力コストが失われていると数値化することで、省エネ対策としての重要性が一気に分かりやすくなります。
さらに、この工場では自社で修繕できる箇所から改善を進めた結果、コンプレッサーの消費電力を約15%削減することができました。
エア漏れは「全部直す」より優先順位が重要
エア漏れが数十箇所見つかった場合、「すべてを一度に修繕するのは難しい」という工場も少なくありません。
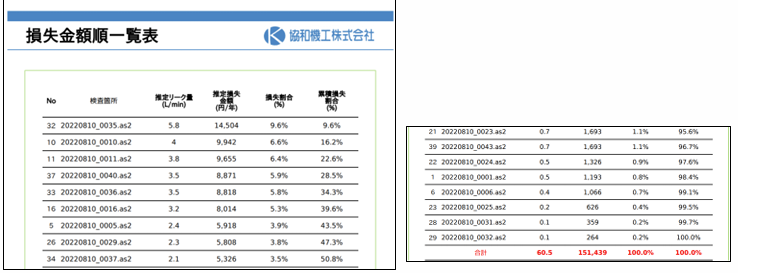
そこで重要になるのが、漏れ量や損失金額をもとに修繕の優先順位を決めることです。
協和機工が京都府内の工場で実施した事例では、39箇所のエア漏れを検知しました。その中から損失の大きい15箇所、つまり全体の約40%を優先して修繕したところ、漏れ量全体の約70%を改善することができました。
修繕箇所の「数」だけを見るのではなく、損失の大きい箇所から対策することで、限られた時間や人員でも効率よく省エネを進めることができます。
エア漏れ改善は「検査 → 数値化 → 修繕 → 効果確認」まで
エア漏れ検査は、漏れている場所を見つけた時点で終わりではありません。
協和機工では、エア漏れ対策を次の流れで考えています。
検査 → 見える化 → 数値化 → 修繕優先順位の決定 → 修繕 → 効果確認
特に重要なのが、修繕後に「本当に省エネ効果が出たのか」を確認することです。
エア漏れを修繕すれば、コンプレッサーがつくる圧縮空気のムダを減らすことができます。しかし、その効果を電力として確認できれば、省エネ活動の成果をより明確にすることができます。
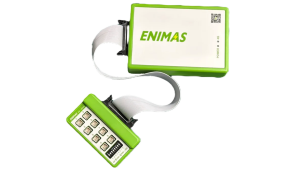
協和機工では、エア漏れ検査だけでなく、ENIMASによる電力の見える化も行っています。コンプレッサーの修繕前後の電力使用量を比較することで、改善効果を数字で確認することができます。
大規模な設備更新の前に、まず「見えないムダ」を見つける
工場の省エネというと、高効率コンプレッサーへの更新など、大きな設備投資をイメージしがちです。
しかし、その前に確認したいのが、今ある設備からどれだけのエネルギーがムダになっているかです。
エア漏れは一箇所では小さく見えても、工場全体では大きな電力損失になっていることがあります。
だからこそ、まず漏れを見つけ、漏れ量・電力・損失金額・CO₂排出量として数値化し、損失の大きなところから改善していくことが重要です。
協和機工は、50年間にわたりプラントメンテナンスの現場に携わってきました。その現場経験を活かし、設備のムダを**「見える化」「数値化」し、実際の改善につなげること**を大切にしています。
現場を見る。ムダを見つける。数字にする。そして改善につなげる。
エア漏れも、まずは「どこから、どれくらい漏れているのか」を知るところから始めてみませんか。
工場のエア漏れを調べてみませんか?
協和機工のエア漏れ検査では、FLUKEの超音波カメラを使用して漏れ箇所を特定し、漏れ量だけでなく、年間の電力損失・損失金額・CO₂排出量まで数値化します。
ご質問・ご相談など、なんでもお気軽にご連絡ください。
お問い合わせはこちら